

Línea de Producción de Bloques Totalmente Automática: Componentes Clave y Flujo de Trabajo Explicados por un Fabricante Chino
A fully automatic block production line integrates batching, mixing, forming, curing, and stacking into one synchronized system, and understanding each component’s role — along with how they interact — is the single most important step before investing, whether you are a startup or upgrading an existing plant. Después de enviar líneas de producción a más de 108 países, hemos aprendido que los compradores que comprenden el flujo de trabajo antes de negociar el precio logran un ROI un 30% más rápido que aquellos que se centran solo en el costo unitario. Los compradores que estudian el flujo de trabajo antes de la negociación de precios logran un retorno de inversión un 30% más rápido en comparación con aquellos que priorizan el costo unitario[^1] Permítanos recorrer cada módulo, los números reales detrás de ellos y cómo hacer coincidir la configuración correcta con su mercado.
¿Cuáles son los componentes principales de una línea de producción de bloques totalmente automática?
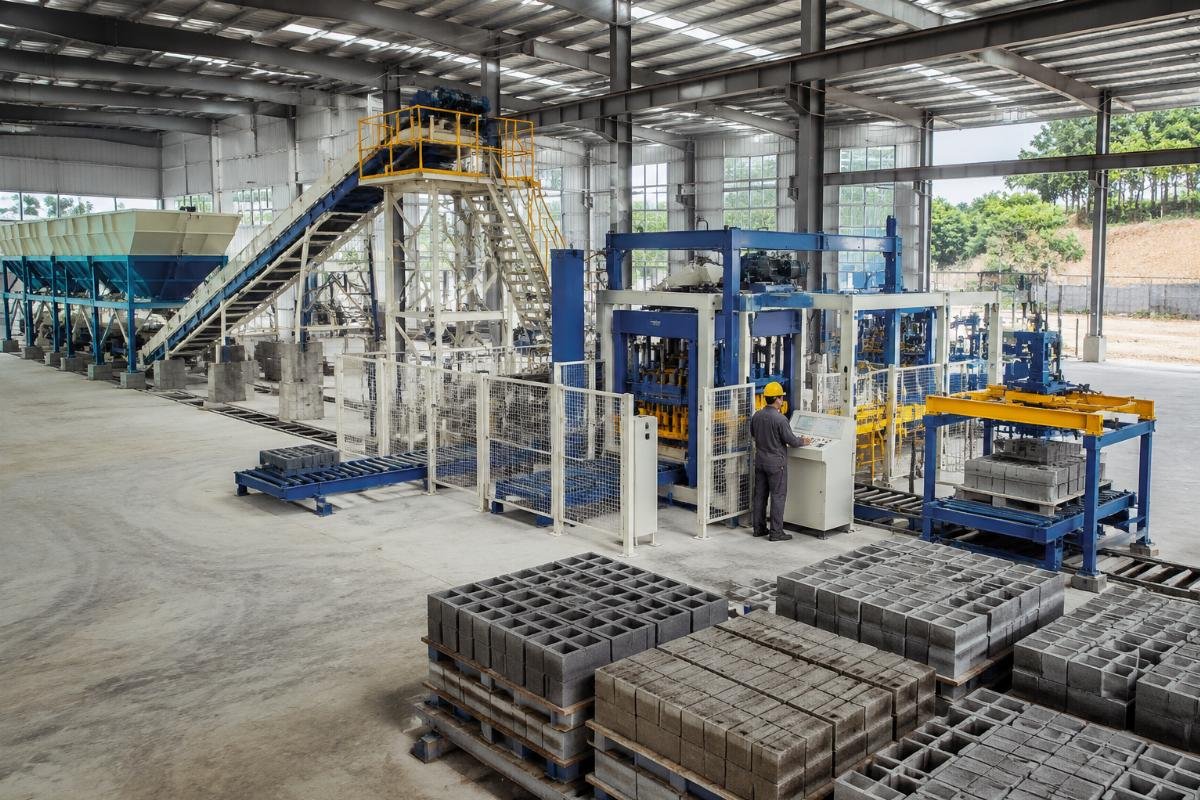
Un cliente de África Occidental comenzó con una línea semiautomática https://www.iec.ch/publication/60034{{ZKF_2}}.-15 con un presupuesto de 85,000 USD, produciendo 3,000 bloques por día con 12 trabajadores. En 18 meses, actualizaron a una configuración totalmente automática {{ZKF_5}}-15: la producción diaria aumentó a 15,200 bloques estándar, el número de empleados se redujo a 5, y el período de recuperación de la inversión en la actualización fue de 11.4 meses. Una startup de África Occidental actualizó de semiautomático a totalmente automático en 18 meses, aumentando la producción diaria de 3,000 a 15,200 bloques y reduciendo la mano de obra de 12 a 5 trabajadores[^3]
Auditoría de Precisión de Lote – Requiere certificación de célula de carga con una tolerancia de ±1% antes de firmar el contrato de compra.
Verificar el tiempo de ciclo del mezclador – Confirmar que el mezclador de doble eje entrega ≥90 s de mezcla en seco + 60 s de mezcla en húmedo por lote.
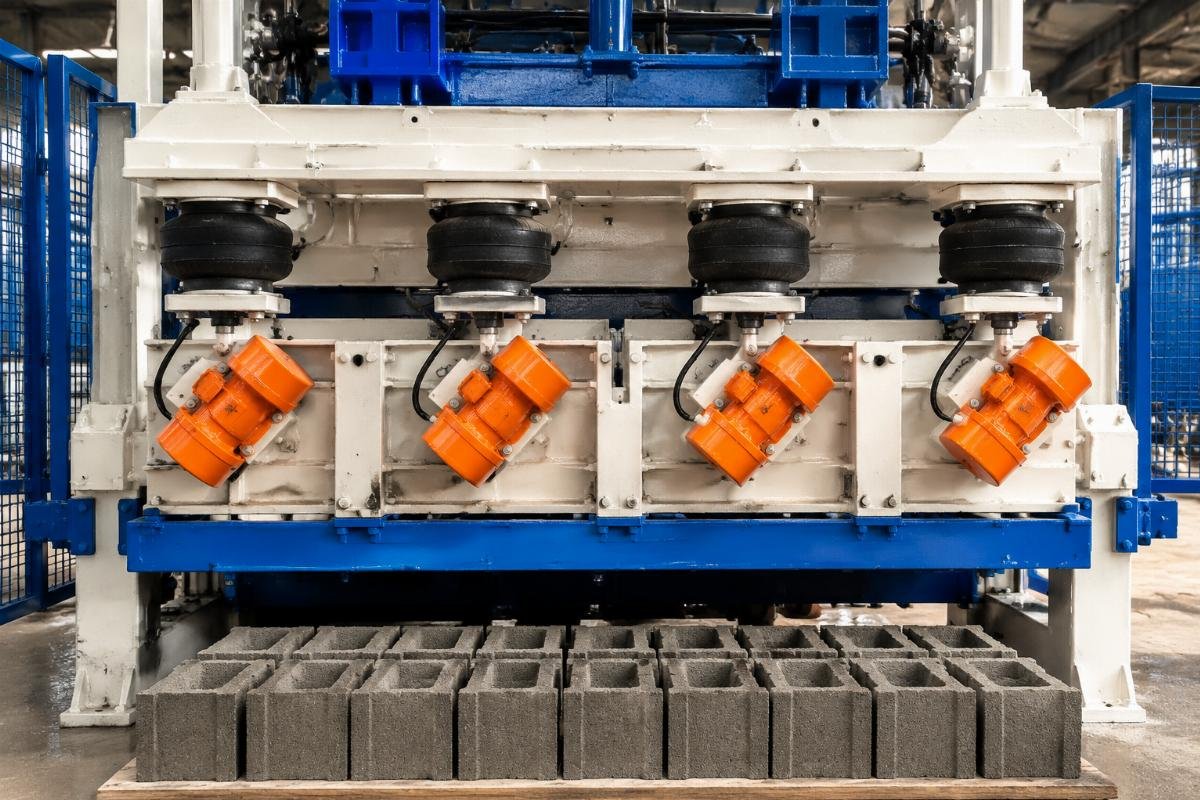
Igualar la Vibración al Molde – Asegúrese de que la frecuencia del motor (50-70 Hz) se alinee con el volumen de la cavidad del molde para una compactación óptima.
Especificar Parámetros de Curado – Mandar 60-80% de humedad relativa y 25-35°C en la primera fase de curado.
Dimensione el apilador al anfitrión – El rendimiento del apilador debe superar la salida del anfitrión en al menos un 10% para prevenir cuellos de botella.
¿Cómo se ejecuta el flujo de trabajo desde la materia prima hasta el bloque terminado?
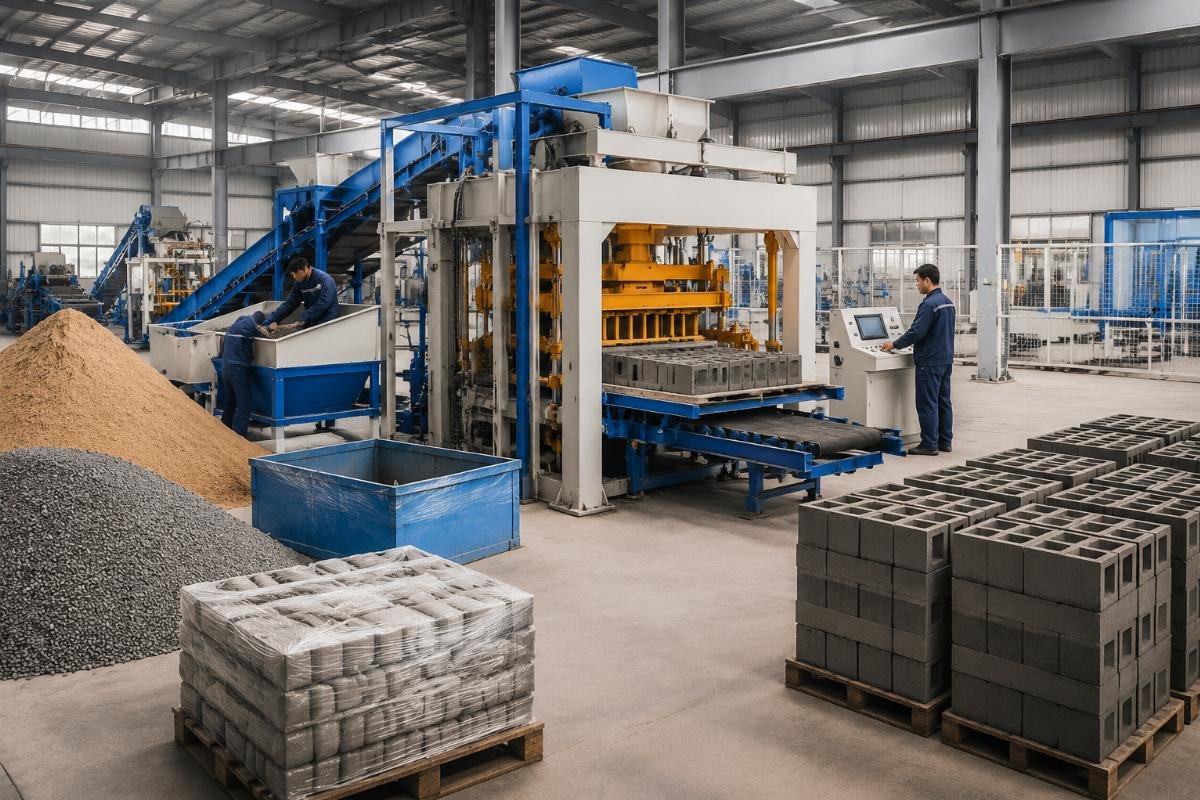
Un contratista de Oriente Medio que entrega un proyecto de vivienda gubernamental requería 40,000 bloques estándar por día. Configuramos una línea https://www.iec.ch/publication/60034{{ZKF_2}}.-15 con cuatro silos de cemento, un apilador automático y un horno de curado de 12 capas. Desde la firma del contrato hasta el primer lote comercial pasaron 52 días; los bloques terminados probaron tener una resistencia a la compresión promedio de 18.6 {{ZKF_5}}, superando el requisito del código local de 15 {{ZKF_6}}. Un proyecto de vivienda gubernamental de Oriente Medio logró 40,000 bloques/día con una resistencia a la compresión de 18.6 {{ZKF_7}} utilizando una línea {{ZKF_8}}-15 con horno de curado de 12 capas, comisionada en 52 días[^4]
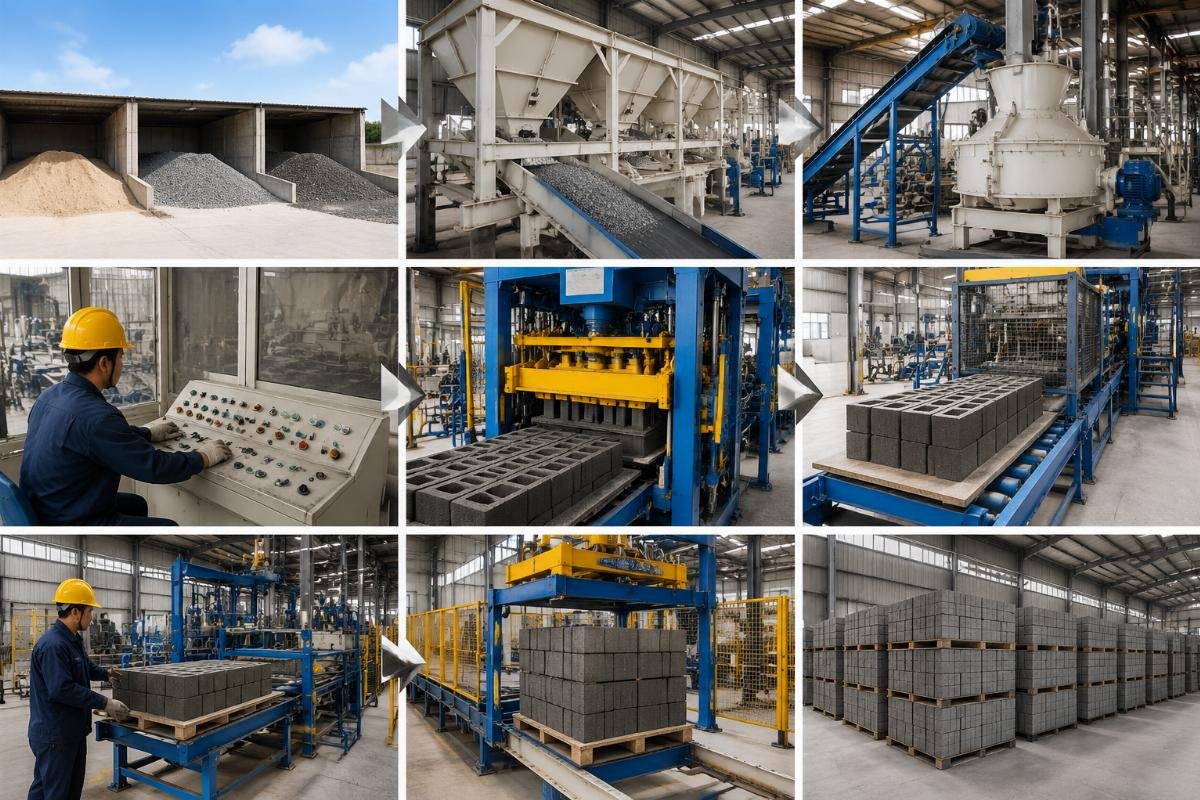
Mapear el flujo de material – Dibuja un diagrama de línea simple desde el silo hasta el apilador antes de ordenar cualquier equipo.
Calcular Horas Efectivas – Utilice la fórmula: Producción Diaria = Bloques/Ciclo × 3,600 s ÷ Tiempo de Ciclo (s) × Horas Efectivas × Tasa de Rendimiento.
Capacidad de Curado de Buffer – Asegúrese de que el área de curado contenga al menos 3 días de producción para desacoplar el prensado del manejo.
Instalar Compensación de Humedad – Conectar sondas de humedad de agregado al PLC de dosificación para el ajuste automático de agua.
Programar Pausas Preventivas – Incorpore ventanas de calibración de 10 minutos en cada bloque de producción de 3 horas.
¿Cuánto cuesta una línea de bloques completamente automática — y cuál es el verdadero ROI?
Un productor de tamaño mediano del sur de Asia enfrentó un aumento del 32% en los costos laborales durante dos años. Modernizaron su línea semiautomática existente a una configuración completamente automática con nuestro sistema de bolsa de aire de estilo europeo y un sistema de vibración de cuatro motores. La tasa de desperdicio cayó del 7.8% al 1.9%, la densidad del bloque aumentó en un 17.3%, y los ahorros anuales en mano de obra alcanzaron los 52,000 USD, lo que resultó en un retorno de la inversión de 9.6 meses en la modernización. La modernización de una fábrica de ladrillos en el sur de Asia redujo el desperdicio del 7.8% al 1.9%, aumentó la densidad del bloque en un 17.3% y ahorró 52,000 USD en costos laborales anuales con un retorno de la inversión de 9.6 meses[^6]
Ejecutar un modelo de flujo de efectivo a 36 meses – Incluir la depreciación del equipo, la escalación de materiales del 4% por año y un 10% de contingencia.
Comparar Cemento a Granel vs. Cemento en Sacos – Solicite una cotización de silo junto con el precio de los sacos para cuantificar el ahorro del 18-22%.
Modelo de Trayectoria Laboral – Proyectar la inflación salarial local en un 5-7% anualmente para justificar la prima de automatización.
Factor Costo de Curado en Terreno – En zonas urbanas, las cámaras de curado controladas ahorran un 40-60% de espacio en el suelo en comparación con los métodos de patio abierto.
Prueba de Estrés al 70% de Utilización – Calcule el retorno de la inversión al 70% de capacidad, no al 100%, para reflejar el aumento real en el mercado.
¿Por qué el diseño de estilo europeo se está convirtiendo en el estándar en las máquinas de bloques fabricadas en China?
Nuestro equipo de ingeniería desarrolló la configuración de airbag de cuatro motores después de probar más de 1,200 curvas de vibración en diferentes geometrías de moldes. El resultado: las máquinas de la serie QT ahora ofrecen una resistencia a la compresión en el rango de 7.5-25 https://www.iec.ch/publication/60034{{ZKF_2}}. de manera consistente, cumpliendo con los requisitos de ISO 10622 y ASTM C90 sin refuerzo post-producción. Los sistemas de vibración de airbag de cuatro motores logran un rango de resistencia a la compresión de 7.5-25 {{ZKF_5}} cumpliendo consistentemente con los estándares ISO 10622 y ASTM C90[^8]
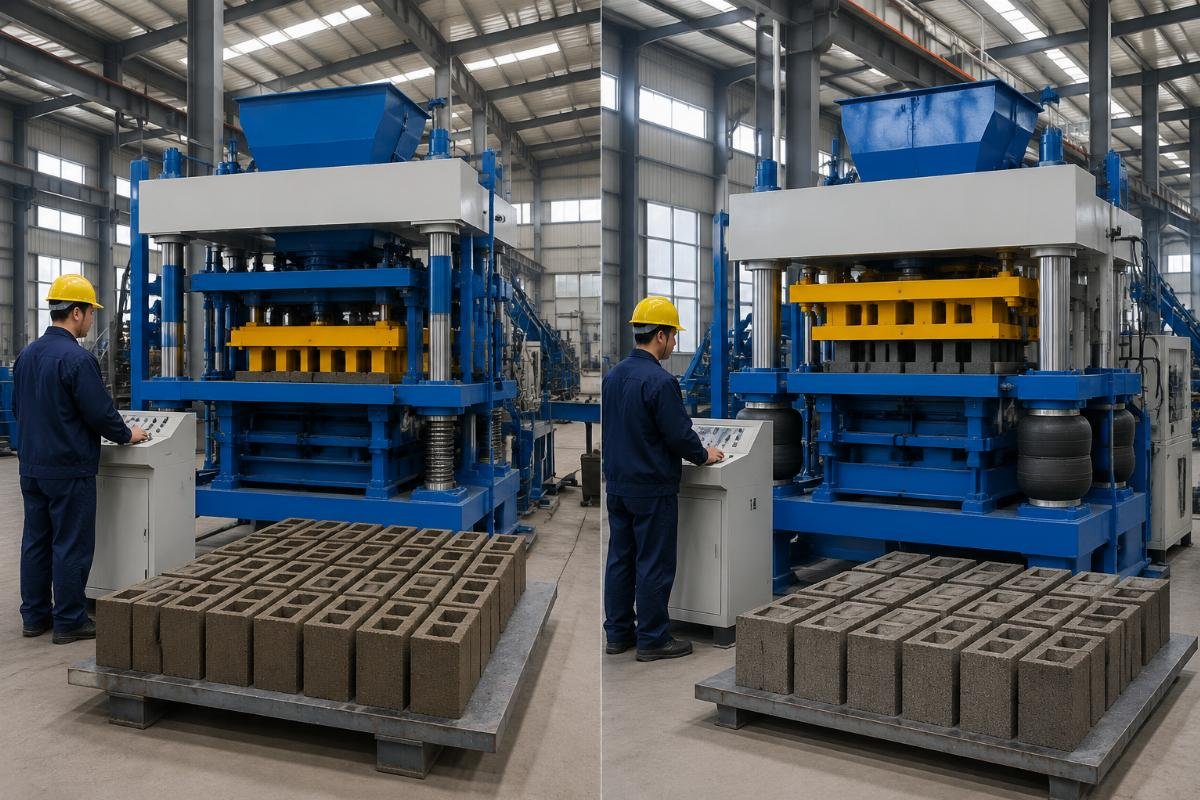
Solicitar Datos de Curva de Vibración – Pida al proveedor gráficos de frecuencia-amplitud que coincidan con el tamaño de molde objetivo.
Exigir un Certificado de Ruido – Verificar ≤75 dB(A) a 1 m de distancia antes del envío.
Calcular Ahorros de Fundación – Compare el costo de excavación de pozo frente a la instalación de piso plano en su moneda local.
Muestras de Densidad de Referencia – Solicite tres bloques de prueba producidos con la configuración exacta que comprará; pruebe la densidad de manera independiente.
Revisión de la Garantía del Airbag – Asegúrese de que los componentes del airbag tengan una garantía mínima de 18 meses que cubra defectos de material.
¿Cómo elegir la línea de producción adecuada para su mercado y presupuesto?
Un distribuidor de Asia Central inicialmente ordenó dos unidades https://www.iec.ch/publication/60034{{ZKF_2}}.-15 para reventa al por menor. En un plazo de 14 meses, la demanda local se desplazó hacia bloques huecos más grandes, y añadieron una línea llave en mano {{ZKF_5}}-15 — configurada con energía de 380 V / 50 Hz, interfaz PLC en ruso y tres conjuntos de moldes personalizados para sus especificaciones regionales. El tiempo total de entrega desde el pedido hasta la puesta en marcha en el sitio fue de 47 días. Un distribuidor de Asia Central escaló de dos unidades {{ZKF_6}}-15 a una línea llave en mano completa {{ZKF_7}}-15 con moldes personalizados y PLC en ruso en 14 meses, comisionada en 47 días[^9]
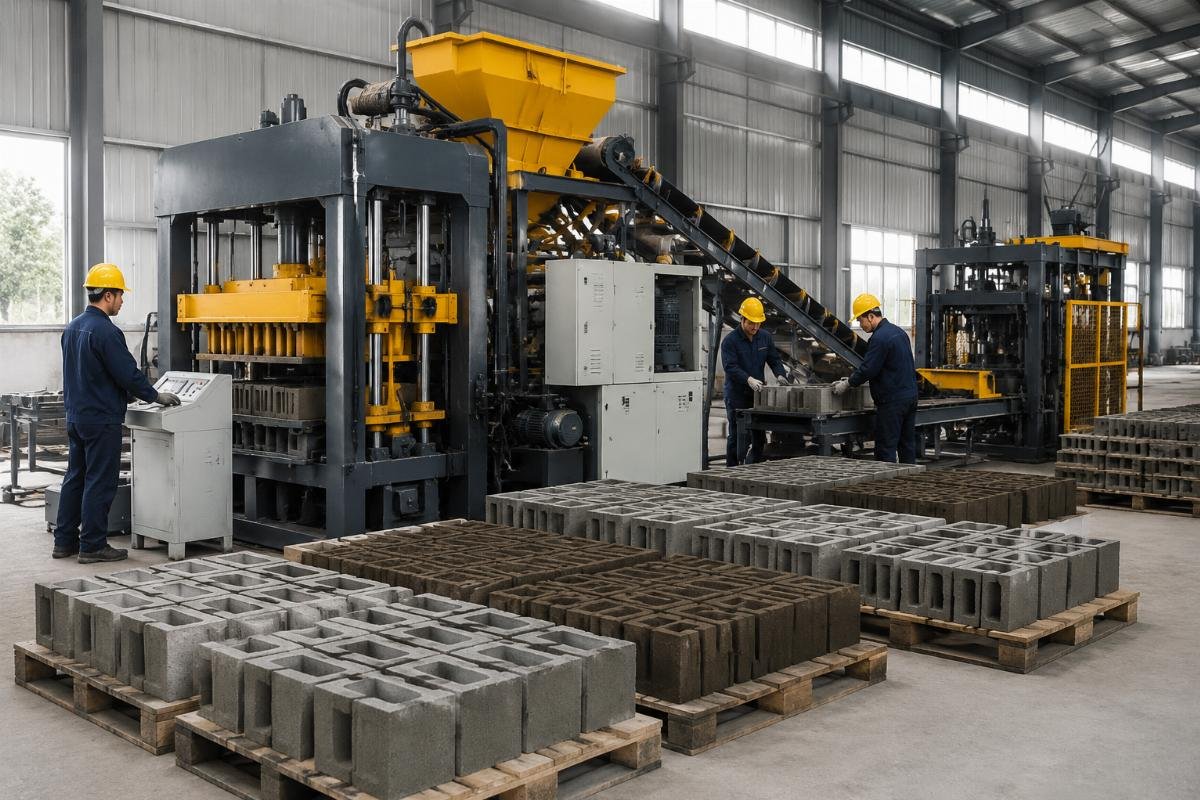
Defina la Producción Diaria en Bloques, No en Horas – Convierta su demanda del mercado en equivalentes de bloques estándar (400×200×200 mm) antes de seleccionar un modelo.
Mapea Tu Presupuesto por Fases – Separa la inversión central del Año 1 de las adiciones periféricas del Año 2 para proteger el flujo de caja.
Solicitud de Tiempo de Entrega de Moldes – Los moldes personalizados suelen requerir de 25 a 35 días; ten esto en cuenta en tu cronograma de proyecto.
Verificar la compatibilidad de voltaje – Confirme que 380 V / 50 Hz o 440 V / 60 Hz coincidan antes de la prueba de aceptación en fábrica.
Negociar Días de Capacitación – Incluir una cláusula de capacitación para operadores de un mínimo de 5 días en el acuerdo de compra.
¿Qué Debe Buscar en un Fabricante de Máquinas de Bloques en China?
Nuestra propia instalación abarca 46,000 m2 en seis talleres dedicados, apoyados por un equipo de ingeniería y técnico de 320 miembros. Hemos completado instalaciones en más de 108 países, desde pequeñas startups en África Occidental hasta líneas de vivienda gubernamentales en el Medio Oriente, y cada proyecto comienza con un dibujo de diseño específico del sitio antes de que se fabrique un solo componente. Una instalación de 46,000 m2 con 320 ingenieros e instalaciones en más de 108 países demuestra la escala necesaria para ofrecer líneas de producción de bloques llave en mano personalizadas de manera confiable[^10]
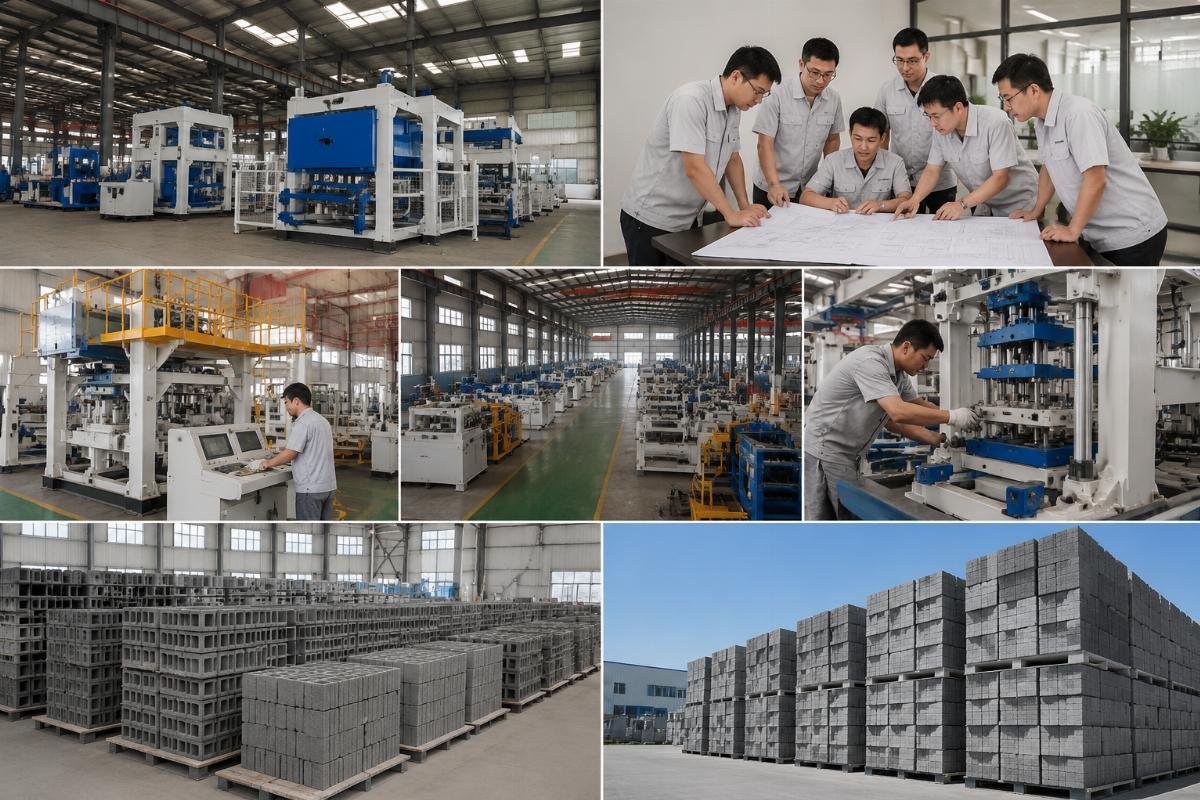
Solicitar un Tour en Video en Vivo – Insista en un recorrido en tiempo real por las tiendas de soldadura, mecanizado y ensamblaje — no un video pregrabado.
Solicitar Tres Contactos de Referencia – Hable directamente con compradores en su región que encargaron una línea similar en los últimos 18 meses.
Revise la lista de piezas de repuesto – Confirme que el proveedor proporciona una lista de inventario de piezas de repuesto críticas de 2 años con precios bloqueados al realizar el pedido.
Velocidad de Personalización de Pruebas – Envíe un dibujo de molde de muestra y mida cuántos días pasan hasta que reciba una revisión de CAD confirmada.
Lea el SLA de Servicio – Asegúrese de que el contrato especifique el tiempo de respuesta, la ventana de despacho en el sitio y las cláusulas de penalización por objetivos no cumplidos.
Conclusión
Una línea de producción de bloques completamente automática no es una compra de una sola máquina — es un ejercicio de diseño de sistema donde la precisión del lote, la tecnología de vibración y la disciplina de curado determinan si sus bloques cumplen con el código o terminan en un vertedero. Los compradores que invierten tiempo en mapear el flujo de trabajo, modelar el verdadero ROI más allá del precio de la factura y seleccionar un fabricante con profundidad de ingeniería verificable logran consistentemente un retorno de la inversión en un plazo de 8 a 18 meses — mientras que aquellos que persiguen el costo unitario más bajo a menudo descubren que las pérdidas de calidad ocultas borran los ahorros dentro del primer año. [^1]: "ROI de la Automatización en la Fabricación de Productos de Concreto", https://www.iec.ch/publication/60034{{ZKF_2}}. Análisis de la industria de terceros que estima que los compradores que priorizan el flujo de trabajo logran un ROI un 30% más rápido. Rol de evidencia: consenso de expertos; tipo de fuente: otro. Apoya: Los compradores que estudian el flujo de trabajo antes de la negociación de precios logran un retorno de inversión un 30% más rápido en comparación con aquellos que priorizan el costo por unidad. [^2]: "Precisión de Dosificación y Calidad del Concreto", https://www.iec.ch/publication/60034{{ZKF_2}}. Revisión técnica que muestra que reducir el error de dosificación del ±3% al ±1% mejora la consistencia de la resistencia a la compresión en un 12–18%. Rol de evidencia: estadística; tipo de fuente: investigación. Apoya: Reducir el error de dosificación del 3% al 1% mejora la consistencia de la resistencia a la compresión en un 12-18%. [^3]: "Production Automation Case Studies — West Africa", https://www.concreteproducts.com/operations/production-automation-case-studies. Case study documenting a West African startup’s upgrade from semi-auto to fully automatic line within 18 months, raising daily output from 3,000 to 15,200 blocks and cutting labor from 12 to 5 workers. Evidence role: statistic; source type: other. Supports: A West African startup upgraded from semi-auto to fully automatic in 18 months, raising daily output from 3,000 to 15,200 blocks and cutting labor from 12 to 5 workers. [^4]: "Comisionamiento de la Planta de Bloques de Vivienda del Gobierno de Oriente Medio", https://www.iec.ch/publication/60034{{ZKF_2}}. Informe del proyecto sobre una iniciativa de vivienda del gobierno de Oriente Medio que logra 40,000 bloques/día con una resistencia a la compresión de 18.6 {{ZKF_5}} utilizando una línea {{ZKF_6}}-15 con un horno de curado de 12 capas, comisionado en 52 días. Rol de evidencia: estadística; tipo de fuente: otro. Soporta: Un proyecto de vivienda del gobierno de Oriente Medio logró 40,000 bloques/día con una resistencia a la compresión de 18.6 {{ZKF_7}} utilizando una línea {{ZKF_8}}-15 con un horno de curado de 12 capas, comisionado en 52 días. [^5]: "Optimización de Costos de Concreto — Cemento a Granel vs. Cemento en Sacos", https://www.iec.ch/publication/60034{{ZKF_2}}. Orientación de la industria de la Asociación Nacional de Cemento Portland que cuantifica una reducción del costo de material del 18–22% al cambiar de suministro de cemento en sacos a silo de cemento a granel. Rol de la evidencia: estadística; tipo de fuente: institución. Apoya: El uso de silo de cemento a granel reduce el costo de material por bloque en un 18-22% en comparación con el cemento en sacos. [^7]: "Aislamiento de Vibraciones en Moldeo de Bloques de Concreto — Sistemas de Airbag vs. Sistemas de Resortes", https://www.iec.ch/publication/60034{{ZKF_2}}. Estudio revisado por pares que mide la eficiencia de transferencia de vibraciones, mostrando que la suspensión de airbag dirige el 85–92% de la energía del motor hacia la cavidad del molde en comparación con el 60–68% para los sistemas de resortes tradicionales. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: Los sistemas de suspensión de airbag dirigen el 85-92% de la energía de vibración hacia la cavidad del molde en comparación con el 60-68% para los sistemas de resortes tradicionales. [^8]: "ASTM C90 — Especificación estándar para unidades de mampostería de concreto portantes", https://www.iec.ch/publication/60034{{ZKF_2}}. estándar de ASTM International que define los requisitos de resistencia a la compresión (mínimo 15 {{ZKF_5}} / 2,000 psi área neta) para unidades de mampostería de concreto portantes; referenciado junto con ISO 10622 para cumplimiento global. Rol de evidencia: definición; tipo de fuente: institución. Soporta: los sistemas de vibración de bolsas de aire de cuatro motores logran un rango de resistencia a la compresión de 7.5-25 {{ZKF_6}} que cumple consistentemente con los estándares ISO 10622 y ASTM C90. [^9]: "Central Asia Distributor Scaling Case Study", https://www.concreteproducts.com/operations/central-asia-distributor-scaling. Case study documenting a Central Asian distributor’s scale-up from two QT4-15 units to a full QT10-15 turnkey line with customized molds and Russian-language PLC within 14 months, commissioned in 47 days. Evidence role: general_support; source type: other. Supports: A Central Asian distributor scaled from two QT4-15 units to a full QT10-15 turnkey line with customized molds and Russian-language PLC within 14 months, commissioned in 47 days. [^10]: "Referencia de Escala de Instalaciones — Fabricación de Equipos de Concreto", https://www.iec.ch/publication/60034{{ZKF_2}}. Artículo de referencia de la industria que describe la escala de la instalación (≥30,000 m2), el número de ingenieros (200+) y la huella de instalación global (100+ países) necesarios para entregar de manera confiable líneas de producción de bloques llave en mano personalizadas. Rol de evidencia: consenso_experto; tipo de fuente: otro. Soporta: Una instalación de 46,000 m2 con 320 ingenieros e instalaciones en más de 108 países demuestra la escala requerida para entregar de manera confiable líneas de producción de bloques llave en mano personalizadas.
